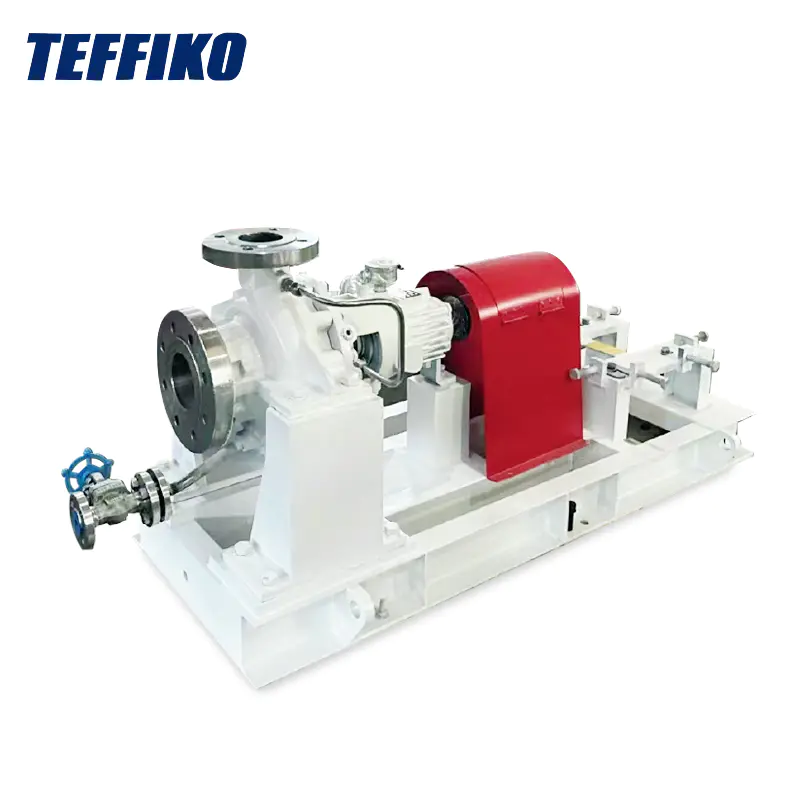
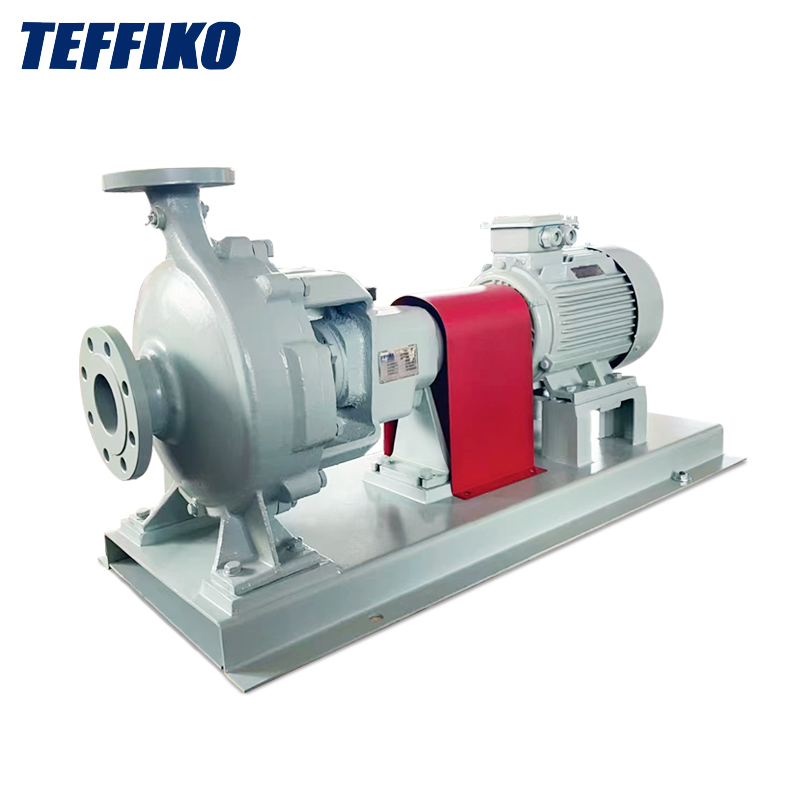
Während der gesamten Prozessverarbeitung von Speiseöl, einschließlich Ölgewinnung, Raffinierung, Filtration und Lagerung, ist der Transport von Hochtemperatur-Ölprodukten ein zentraler Arbeitsvorgang. Herkömmliche wassergekühlte Ölpumpen leiden seit langem unter anhaltenden Problemen wie Verunreinigungen durch Wasserlecks, komplizierten Rohrleitungen, umständlicher Wartung und hohen Betriebskosten. Im Gegensatz dazu verzichten luftgekühlte Pumpen (Luftkühlpumpen) für Speiseöl auf die herkömmliche Struktur des Wasserkühlmantels und nutzen Luftkonvektion zur Wärmeableitung und Temperaturreduzierung, ohne dass eine externe Kühlwasserquelle erforderlich ist. Da sie für die kontinuierliche und stabile Förderung von Hochtemperatur-Speiseöl geeignet sind, haben sie sich dank ihrer Stärken wie hoher Effizienz, Energieeinsparung, geringer Ausfallrate und Nullkontamination zu gängigen Fördergeräten in der Getreide- und Ölverarbeitungsindustrie entwickelt. Sie steigern die Produktionseffizienz und Produktqualität bei der Speiseölverarbeitung erheblich.
I. Grundprinzipien luftgekühlter Pumpen für Speiseöl
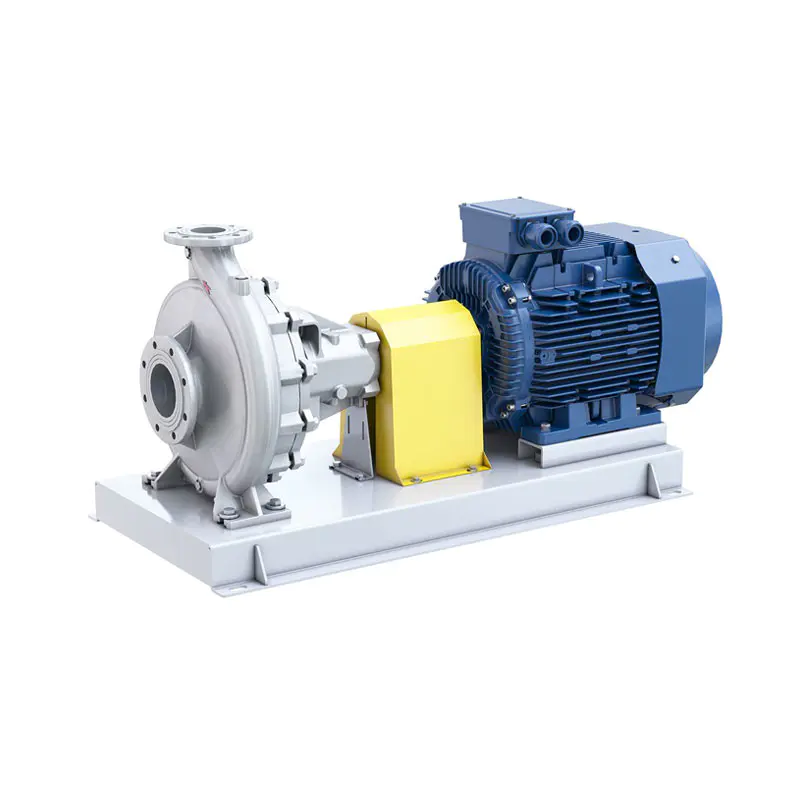
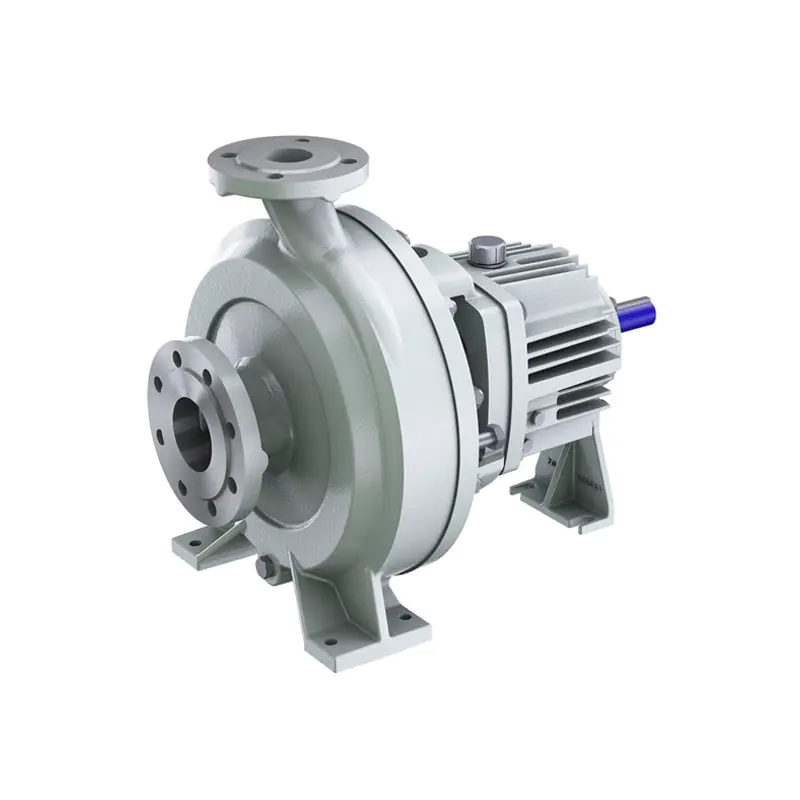
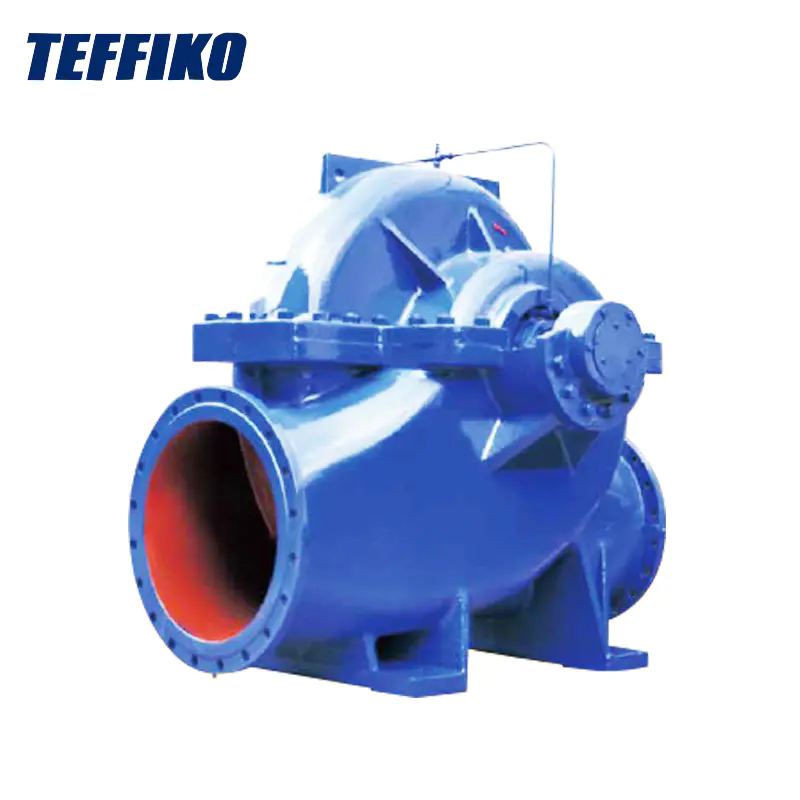
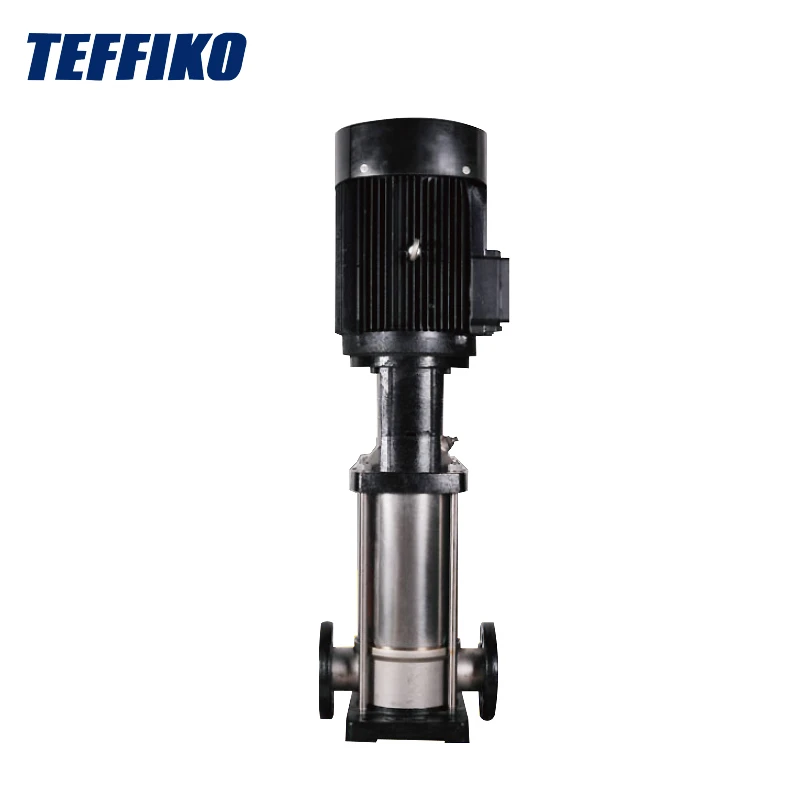
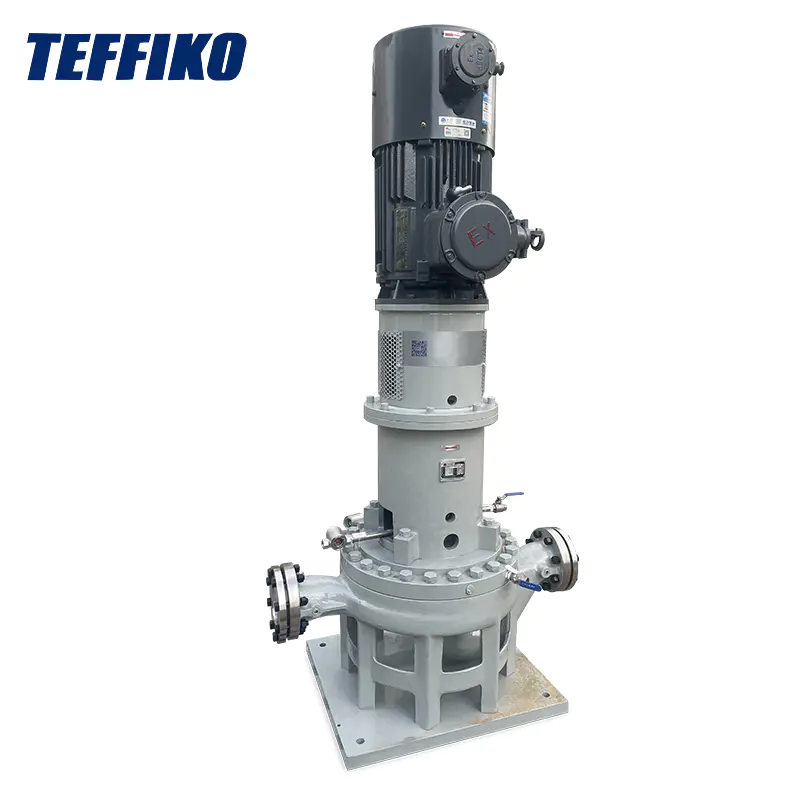
Luftgekühlte Pumpen sindKreiselpumpenspeziell für die Flüssigkeitsförderung bei hohen Temperaturen konzipiert. Im Gegensatz zu herkömmlichen Heißölpumpen mit Wasserkühlmänteln nutzen sie zur Wärmeableitung vollständig die natürliche Luftkonvektion und benötigen kein externes Kühlwassersystem. Bei der Förderung von Hochtemperatur-Speiseöl leitet das Pumpengehäuse Wärme ab und senkt die Temperatur durch Luftkonvektion, wodurch das Risiko einer Verunreinigung durch Öl-Wasser-Mischung grundsätzlich ausgeschlossen wird und die Produktionsstandards für Lebensmittelsicherheit auf natürliche Weise eingehalten werden.
Kernvergleich zwischen luftgekühlten Pumpen und wassergekühlten Pumpen
Vergleichsdimension
Konventionelle wassergekühlte Pumpen
Luftgekühlte Pumpen für Speiseöl
Wärmeableitungsmodus
Umlaufwasserkühlung
Wärmeableitung durch Luftkonvektion
Kontaminationsrisiko
Austretendes Wasser kann in das Öl eindringen und zur Emulgierung und Zersetzung des Fetts führen
Kein Risiko einer Öl-Wasser-Vermischung
Pipeline-unterstützende Einrichtungen
Wasserleitungen und Ventile müssen so verlegt werden, dass sie viel Platz beanspruchen
Kompakte Struktur; Es ist kein Umbau der Wasserversorgungs- und Entwässerungssysteme erforderlich
Häufige Fehler
Kalkablagerungen, Verstopfungen, Korrosion und Wasseraustritt
Keine Wasserstraßenkomponenten, was zu einer äußerst geringen Ausfallrate führt
Wartungskosten
Häufige Wartung mit hohen Kosten
Minimaler Wartungsaufwand für langfristige Energie- und Kosteneinsparungen
Herkömmliche wassergekühlte Pumpen sind zur Wärmeableitung auf zirkulierendes Wasser angewiesen und erfordern die Verlegung komplexer unterstützender Einrichtungen wie Wasserleitungen und Ventile, die viel Platz in der Werkstatt beanspruchen. Sie sind sehr anfällig für Probleme wie Wasserablagerungen, Verstopfungen und Wasserlecks. Sobald Kühlwasser in Hochtemperatur-Speiseöl eindringt, löst es direkt eine Emulgierung und Zersetzung des Fetts aus, was zu massiven Verlusten für Unternehmen führt.
Im Gegensatz dazu verwenden spezielle luftgekühlte Pumpen für Speiseöl einen Luftkühlungsmodus, der das Risiko einer Kontamination durch Öl-Wasser-Mischung grundsätzlich ausschließt. Dank ihrer kompakten Bauweise und geringen Stellfläche erfordern sie keinen Umbau der Wasserversorgungs- und Entwässerungssysteme der Werkstatt und ermöglichen eine bequeme Installation. Darüber hinaus sind sie ohne jegliche Wasserleitungskomponenten frei von versteckten Problemen wie Kalkablagerungen, Korrosion und Wasserlecks, erfordern nur minimalen Wartungsaufwand, liefern bemerkenswerte Energiespareffekte und bieten eine hervorragende Stabilität im Langzeitbetrieb.
III. Wichtige Anwendungsszenarien luftgekühlter Pumpen in der Speiseölindustrie
Luftgekühlte Pumpen sind mit dem gesamten Verarbeitungsablauf von Speiseöl kompatibel und werden häufig zur Förderung von Hochtemperatur-Ölprodukten unter verschiedenen Arbeitsbedingungen eingesetzt. Sie eignen sich für alle Arten tierischer und pflanzlicher Öle, einschließlich Sojaöl, Erdnussöl, Rapsöl und Palmöl:
Raffinierungsverfahren für Speiseöl: Zirkulieren und fördern Sie Hochtemperatur-Rohöl in Hochtemperatur-Raffinierungsprozessen wie Entfärbung, Entsäuerung und Desodorierung, um eine effiziente Trennung von Verunreinigungen zu ermöglichen und die Qualität des fertigen Öls zu verbessern;
Ölfiltration und -reinigung: Stabile Bereitstellung von Hochtemperaturöl bis zur Reinigung, um einen gleichmäßigen Fluss während der Filtrations- und Raffinationsverfahren und konsistente Reinigungsergebnisse zu gewährleisten;
Ölpressen und Heißöltransfer: Führen Sie Heißpressprozesse und den vollständigen Transport von Hochtemperatur-Rohöl von Ölpressen zu Lagertanks durch, um den kontinuierlichen Betrieb von Produktionslinien sicherzustellen.
Zirkulation für Frittierproduktionslinien: Passt sich an die Zirkulation von Hochtemperatur-Frittieröl in Lebensmittel-Frittiergeräten an und zeichnet sich durch hohe Temperaturbeständigkeit und Nullleckage für eine kontinuierliche Produktion aus;
Lagerung und Transport von Fertigöl: Ermöglichen Sie die Übertragung und Beförderung von raffiniertem Öl bei konstanter Temperatur, stabilisieren Sie die Öltemperatur und bewahren Sie die inhärente Qualität des Fetts.
IV. Technische Kernparameter luftgekühlter Pumpen für Speiseöl
Luftgekühlte Pumpen, die den industriellen Produktionsstandards für Getreide und Öl entsprechen, verfügen über Kernparameter, die an die Arbeitsbedingungen kleiner, mittlerer und großer Ölmühlen angepasst werden können: Die Ausrüstung verfügt über ein Kaliber von 25 mm bis 80 mm, eine maximale Förderleistung von 40 Kubikmetern pro Stunde, eine maximale Drehzahl von 3000 Umdrehungen pro Minute und einen maximalen Lagerdruck von 12 kg/cm². Zu den verfügbaren Materialien gehören Gusseisen, Kohlenstoffstahl, Edelstahl 304 und Edelstahl 316. Unter diesen dienen Edelstahl 304 und 316 in Lebensmittelqualität als spezielle Materialien für die Speiseölverarbeitung. Sie bieten Korrosionsbeständigkeit und verhindern die Ausfällung von Verunreinigungen und entsprechen gleichzeitig den Produktionsspezifikationen für Lebensmittelsicherheit.
V. Wichtige Punkte für die Modellauswahl luftgekühlter Pumpen
Die richtige Modellauswahl ist entscheidend für einen effizienten Betrieb und eine längere Lebensdauer luftgekühlter Pumpen. Getreide- und Ölunternehmen sollten sich bei der Modellauswahl auf fünf Kernpunkte konzentrieren:
Hohe Temperaturbeständigkeit: Priorisieren Sie Pumpenmodelle, die speziell für Hochtemperaturflüssigkeiten entwickelt wurden, die den Hochtemperatur-Arbeitsbedingungen der Speiseölverarbeitung entsprechen und über einen ausreichenden Temperaturspielraum verfügen, um Überhitzungsausfälle der Ausrüstung zu vermeiden.
Materialien in Lebensmittelqualität: Komponenten, die mit Öl in Berührung kommen, müssen aus Edelstahl 304 oder 316 bestehen, um das Risiko einer Metallverunreinigung und Fettoxidation auszuschließen und die Lebensmittelsicherheit zu gewährleisten.
Abstimmung von Durchflussrate und Druck: Passen Sie die entsprechenden Parameter für Durchflussrate und Druck an die Förderstrecke und die Prozessanforderungen der Produktionslinien an, um Kavitation und instabilen Durchfluss zu verhindern.
Energiesparende und verbrauchsarme Eigenschaften: Bevorzugen Sie Modelle mit hocheffizienter Luftkonvektionswärmeableitung und geringem Stromverbrauch, um die langfristigen Betriebskosten zu senken und Verluste durch Produktionsausfallzeiten zu reduzieren;
Marken- und Kundendienst: Wählen Sie Produkte von professionellen Pumpenherstellern aus, um die Qualität der Geräte zu gewährleisten, während ein umfassender Kundendienst eine schnelle Lösung von Betriebs- und Wartungsproblemen der Geräte ermöglicht.
Abschluss
Vor dem Hintergrund immer strengerer Lebensmittelsicherheitsstandards und kontinuierlicher Verbesserungen der Produktionseffizienz in der Getreide- und Ölindustrie beseitigen luftgekühlte Pumpen die inhärenten Nachteile herkömmlicher wassergekühlter Ölpumpen durch ihre Kernvorteile, darunter wasserlose Kühlung, keine Kontamination, geringer Wartungsaufwand, hohe Energieeffizienz und Kompatibilität mit Arbeitsbedingungen bei hohen Temperaturen. Ob bei neu gebauten Produktionslinien für die Verarbeitung von Speiseöl oder bei der Renovierung veralteter Anlagen – luftgekühlte Pumpen, die an die Arbeitsbedingungen angepasst sind, können die Produktionseffizienz effektiv steigern, Betriebs- und Wartungskosten senken und die Qualität des Ölprodukts sichern. Sie stellen zentrale Flüssigkeitsfördergeräte mit hoher Kostenleistung und hervorragender Stabilität für Hochtemperatur-Förderszenarien von Speiseöl dar.
Für Anfragen zu relevanten technischen Lösungen und technischem Support besuchen Sie bitte die offizielle Website:www.teffiko.com.
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu. Datenschutzrichtlinie