Athena Engineering S.r.l.
Nachricht

Anforderungen an die Schmierung der Führungen von Schraubenpumpen-Werkzeugmaschinen – Umfassende Analyse der Kernpunkte und technischen Schwierigkeiten

Als zentraler Träger der Gerätegenauigkeit bestimmt die Schmierleistung der Werkzeugmaschinenführungen direkt die Bearbeitungsqualität und die Lebensdauer der Geräte. Teffiko befasst sich mit branchenweiten Schwachstellen wie Kriechen, Blockieren und Genauigkeitsverlust, die durch langfristige Hin- und Herbewegung von Führungsbahnen verursacht werden, und widmet sich der Forschung und Entwicklung von Schraubenpumpen für die Schmierung von Werkzeugmaschinen, um stabile, pulsationsarme und präzise quantifizierte Schmierlösungen zu liefern. Dieses Dokument analysiert umfassend die Standardanforderungen und technischen Schwierigkeiten von Schraubenpumpen für die Schmierung von Werkzeugmaschinenführungen und sortiert differenzierte Schmierspezifikationen für verschiedene Werkzeugmaschinentypen, um die Betriebswartung und technische Optimierung der Ausrüstung vor Ort zu unterstützen.


I. Neun Kernanforderungen fürSchraubenpumpe‑basierte Werkzeugmaschinenführungsschmierung


Werkzeugmaschinen verfügen über zahlreiche Schmierstellen, komplexe Strukturen und zahlreiche Getriebekomponenten; Die meisten Geräte unterstützen die Mehrpunkt-Synchronschmierung, was strenge Standards für die Ölversorgungssysteme von Schraubenpumpen, die Schmierstoffauswahl und die Systemabdichtung vorschreibt. Spezifische Anforderungen sind wie folgt:


1. Nutzen Sie die automatische Zwangsumlaufschmierung, um eine stabile Ölversorgung für mehrere Punkte sicherzustellen

Moderne Werkzeugmaschinen verfügen über eine Vielzahl von Schmierstellen mit komplexer Verteilung. Die manuelle Schmierung kann die Pünktlichkeit und Gleichmäßigkeit nicht garantieren, wenn mehrere Einheiten gleichzeitig arbeiten. Daher verwenden Werkzeugmaschinenführungen im Allgemeinen eine automatische Zwangsumlaufschmierung mit Schraubenpumpen. Dieser von der SPS gesteuerte Modus für zeitgesteuertes Start-Stopp und quantitative Ölzufuhr senkt die Arbeitskosten und sorgt dafür, dass die Reibungspaare von Führungsbahnen, Lagern und Getriebekomponenten ständig effektiv geschmiert werden, wodurch Trockenverschleiß aufgrund von Ölmangel vermieden wird.

2. Anpassung an gemeinsame hydraulische Schmiersysteme bei gleichzeitiger Gewährleistung der Systemstabilität

Viele Werkzeugmaschinen verfügen über integrierte Ölkreisläufe sowohl für Hydraulik- als auch für Schmiersysteme, um eine kompakte Bauweise und eine bequeme Bedienung und Wartung zu gewährleisten. Dementsprechend müssen die Ölversorgungsparameter und Schmierstoffeigenschaften der Schraubenpumpe einer zweifachen Anpassung genügen: Stabilisierung des Drucks und Sicherstellung einer reaktionsschnellen Betätigung des Hydrauliksystems, während gleichzeitig die Schmieranforderungen von Reibungspaaren wie Führungen und Lagern erfüllt werden. Schmiermitteln mit hohem Viskositätsindex und hervorragenden Verschleiß- und Antioxidationseigenschaften sollten Vorrang eingeräumt werden, um die Betriebskosten des Systems zu senken und die Ölwechselintervalle zu verlängern.

3. Passen Sie die Schmiermodi und Fließfähigkeitsanforderungen verschiedener Werkzeugmaschinen an

Für Hauptlager und Hochleistungsführungen großer eigenständiger Werkzeugmaschinen werden neben der zentralen Ölversorgung durch Schraubenpumpen häufig auch Hilfsschmiermethoden wie Tropfschmierung und Dochtschmierung eingesetzt. Solche Betriebsbedingungen erfordern eine hohe Schmiermittelfließfähigkeit: Das Öl muss reibungslos in die Reibpaarungen der Führungsbahnen fließen, ohne dass es zu Stagnation oder unzureichender Ölförderung kommt. Unterdessen müssen Schraubenpumpen eine stabilisierte Leistung bei geringem Durchfluss liefern, um dem Ölversorgungsrhythmus der Schwerkraftschmierung zu entsprechen.

4. Reduzieren Sie den Reibungsverlust des Getriebes und senken Sie den Stromverbrauch der Ausrüstung

Schleifmaschinen und Verbundwerkzeugmaschinen enthalten komplizierte Zahnradgetriebe, Gleitlager und Wälzlager, deren gesamter Reibungsleistungsverlust 30–40 % betragen kann. Schraubenpumpen-Schmiersysteme müssen mit Schmiermitteln geeigneter Viskosität und hervorragender Schmierfähigkeit kombiniert werden, um den Reibungswiderstand der Getriebeteile zu minimieren, unnötige Leistungsverluste zu reduzieren, die Betriebseffizienz der Geräte zu verbessern und Energieeinsparungen zu erzielen.

5. Passen Sie sich den Stoßbelastungs- und Grenzschmierbedingungen für Schruppmaschinen an

Drehmaschinen und andere Schruppmaschinen arbeiten intermittierend und sind während der Bearbeitung häufig Stoßbelastungen ausgesetzt. Ihre Gleitreibungspaare arbeiten meist unter Randschmierungsbedingungen. In solchen Szenarien müssen Schraubenspindelpumpen schnell und ohne Start-Stopp-Verzögerung reagieren. In der Zwischenzeit müssen Schmierstoffe mit extremer Druckbeständigkeit, Stoßdämpfung und robuster Ölfilmzähigkeit eingesetzt werden, um zu verhindern, dass Stoßbelastungen den Ölfilm aufreißen, und um direkte metallische Reibung und Verschleiß der Führungsbahnen zu vermeiden.

6. Kontrollieren Sie den Temperaturanstieg von Präzisionswerkzeugmaschinen streng, um hochpräzise Bearbeitungsmaßstäbe zu gewährleisten

Bei Präzisionsmaschinen gelten äußerst strenge Grenzwerte für den schmierungsbedingten Temperaturanstieg: Der Temperaturanstieg des Schmierstoffs darf im Normalbetrieb 2-5 °C über der Umgebungstemperatur nicht überschreiten. Zu hohe Temperaturen führen zu thermischen Verformungen der Führungsbahnen und zu Genauigkeitsabweichungen. Daher müssen Schraubenpumpen-Schmiersysteme einer präzisen Berechnung und Konstruktion unter Berücksichtigung der Öltankkapazität, der Schmierstoffviskosität und der Häufigkeit der Ölzufuhrzirkulation unterzogen werden. Eine stabile zirkulierende Wärmeableitung soll die Öltemperatur aufrechterhalten und Genauigkeitsabweichungen aufgrund eines übermäßigen Temperaturanstiegs verhindern.

7. Verbessern Sie die Systemabdichtung, um eine Verunreinigung der Ölkreisläufe durch Verunreinigungen zu vermeiden

Eine schlechte Abdichtung der Schmier- und Hydrauliksysteme von Werkzeugmaschinen führt dazu, dass bei der Bearbeitung entstehende Metallspäne und Schleifstaub in die Ölkreisläufe eindringen. Diese Verunreinigungen verstopfen Schraubenpumpen, Verteiler und Ölnuten in Führungsbahnen, beschleunigen den Komponentenverschleiß und beschleunigen die oxidative Zersetzung des Schmiermittels. Daher müssen Schneckenpumpen-Schmiersysteme mit Filterbaugruppen und einem Dichtungsschutz für den gesamten Kreislauf ausgestattet sein, um feste Verunreinigungen an der Quelle zu blockieren.

8. Schmierstoffe müssen Antiemulgierungs-, Rostschutz- und Korrosionsschutzeigenschaften aufweisen

Bei Werkzeugmaschinen zum Schneiden und Schleifen von Metallen dringen Kühlmedien wie emulgierte Flüssigkeiten und wässrige Natriumtripolyphosphatlösungen leicht in die Schmiersysteme ein, was zur Emulgierung des Schmiermittels und zu Leistungseinbußen führt. Bei der Schmierstoffauswahl und der Anpassung des Schneckenpumpensystems müssen spezielle Führungsbahnöle mit hervorragender Antiemulgierungs-, Rostschutz- und Korrosionsschutzleistung priorisiert werden, um Führungsbahnrost und Schmierungsausfälle aufgrund von Ölemulgierung zu vermeiden.

9. Beheben Sie gezielt das Kriechen der Führungsbahn und verbessern Sie die Bewegungsglätte

Werkzeugmaschinenführungen stellen eine große Herausforderung für die Schmierung der gesamten Ausrüstung dar. Ihre hin- und hergehenden Bewegungseigenschaften mit variabler Geschwindigkeit und variabler Last führen leicht zu Kriechen und Blockieren, was die Bearbeitungsgenauigkeit direkt beeinträchtigt. Neben der gleichmäßigen und gleichmäßigen Ölförderung durch Schraubenspindelpumpen sind spezielle Führungsbahnöle mit abgestimmter Viskosität und hervorragender Kriechschutzleistung erforderlich, um kontinuierliche und gleichmäßige schützende Ölfilme zu bilden und das Kriechen bei niedriger Geschwindigkeit vollständig zu verhindern.


II. Kernanwendungsschwerpunkte für die Schmierung der Führungen von Spindelpumpen in Werkzeugmaschinen

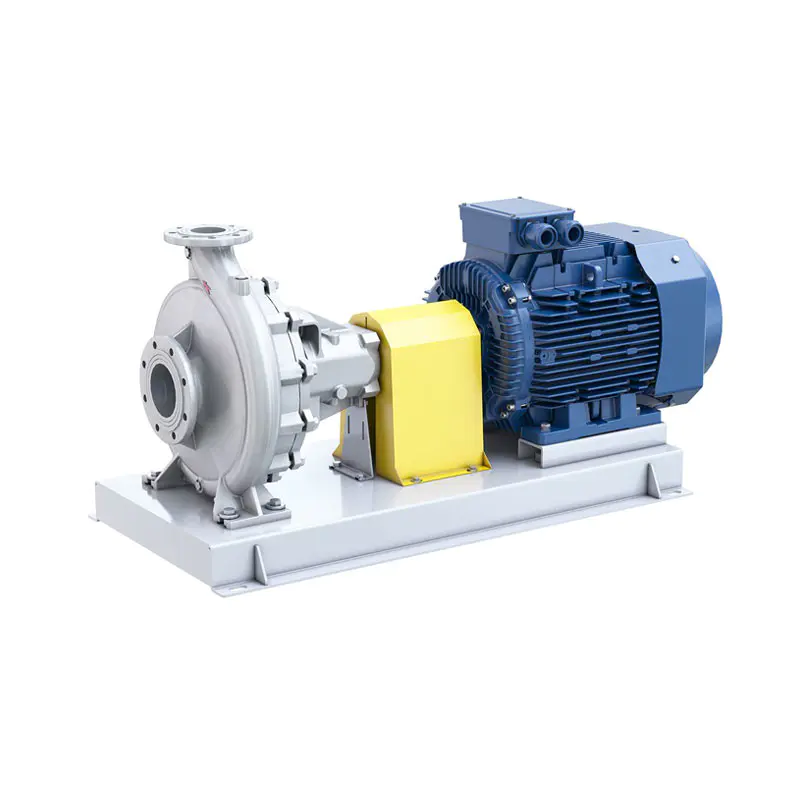
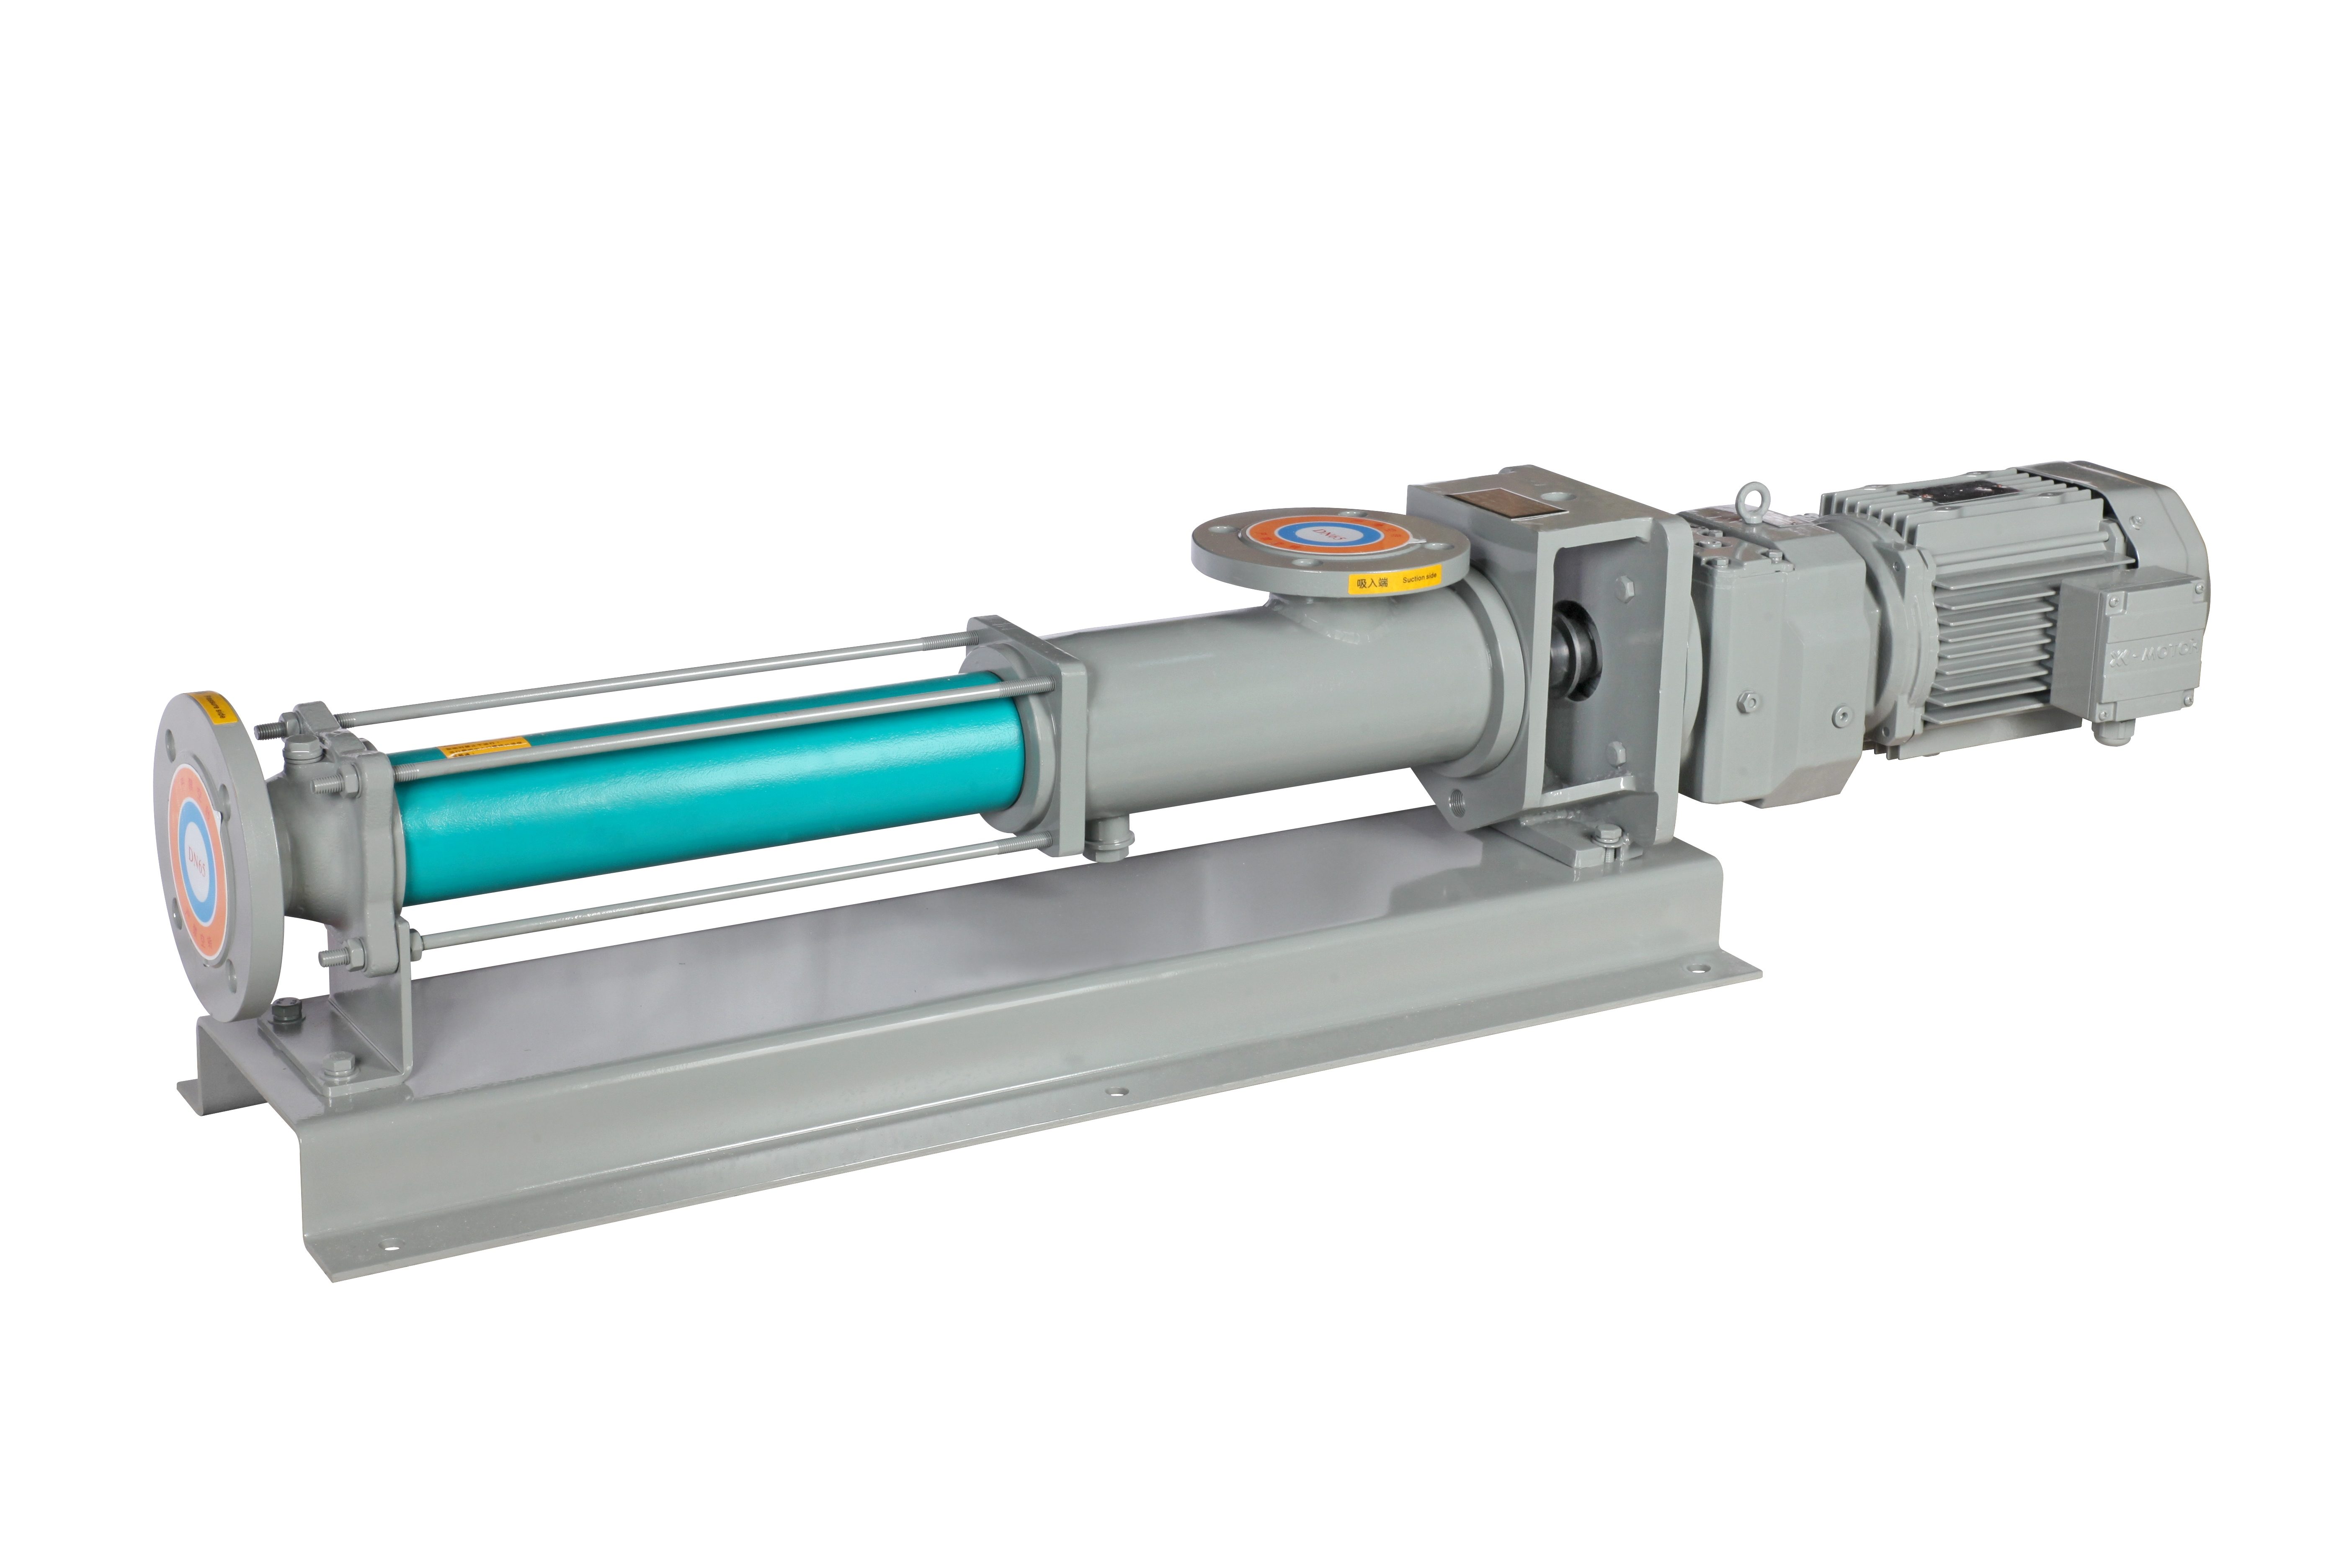
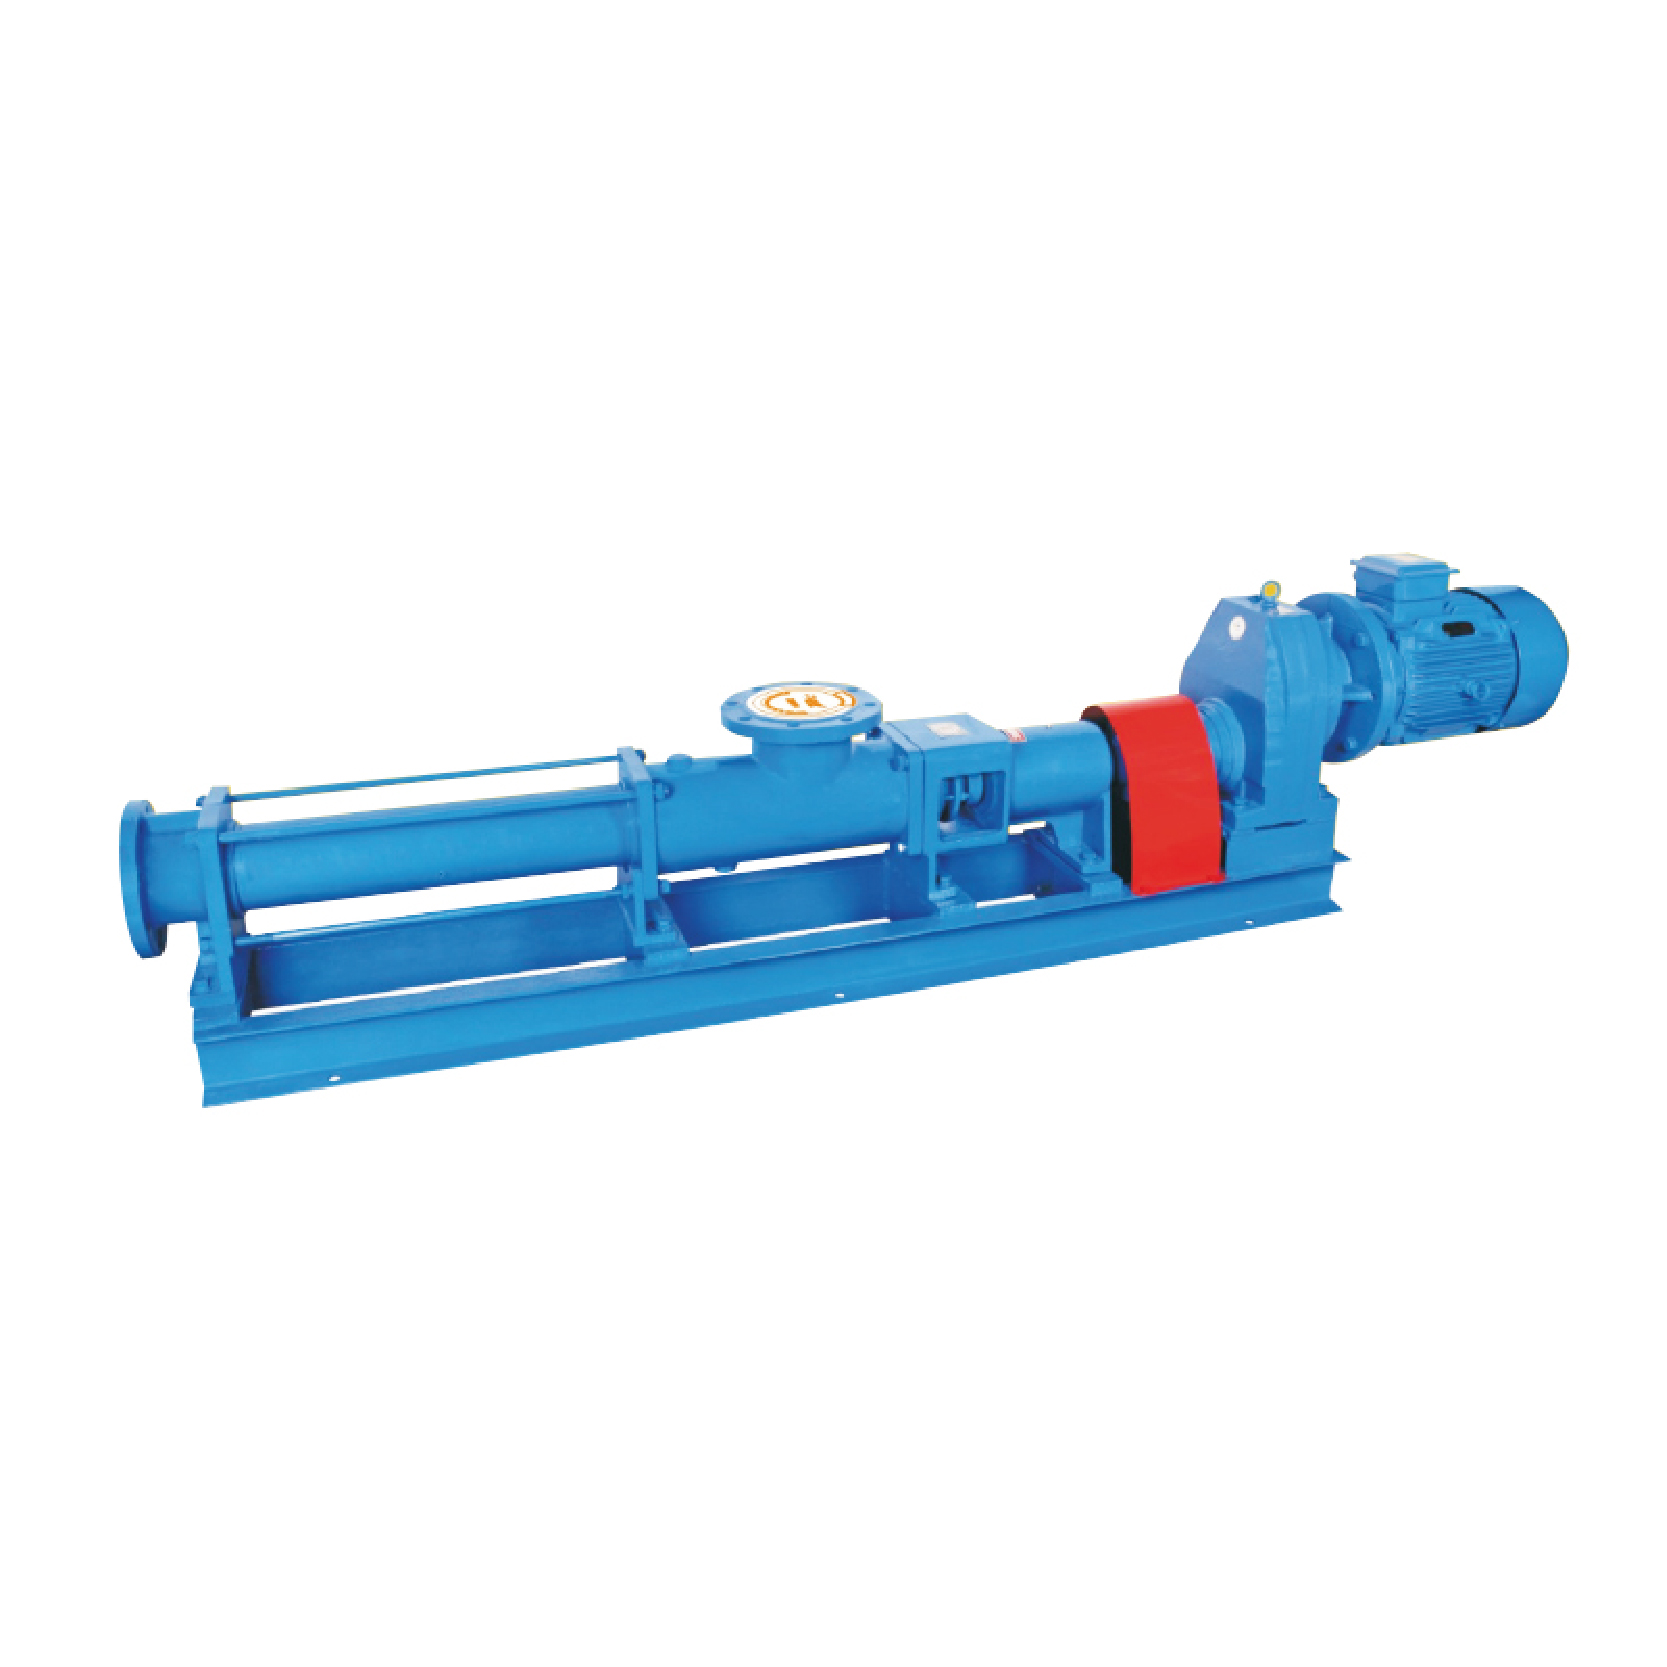
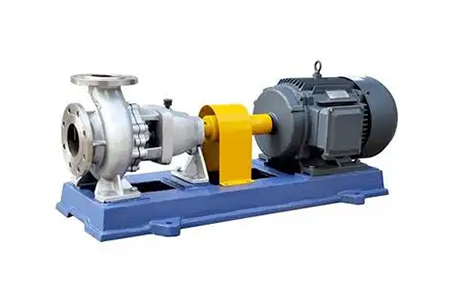
Screw Pumps

Um die Stärken von Schraubenspindelpumpen hinsichtlich Druckstabilisierung, Mengenförderung und geringer Pulsation voll auszunutzen und verschiedene schmierungsbedingte Risiken von Werkzeugmaschinen zu mindern, müssen die folgenden Schlüsselpunkte bei der praktischen Installation, Inbetriebnahme und Betriebswartung besonders hervorgehoben werden:


1. Passen Sie Durchflussrate und Druck genau an, um den Druckabfall in der Rohrleitung auszugleichen

Langhubige Werkzeugmaschinenführungen verfügen über lange Ölleitungen mit zahlreichen Biegungen, die zu erheblichen Druckverlusten entlang der Strömungswege führen. Bei der Auswahl von Schraubenspindelpumpen dürfen die Nennparameter nicht allein als Referenz herangezogen werden. Der Druckabfall in der Rohrleitung muss im Voraus berechnet werden, wobei angemessene Durchflussraten- und Druckspielräume vorgesehen sind, damit das Schmiermittel die äußersten Enden der Führungsbahnen erreichen kann und eine übermäßige Ölzufuhr an nahen Enden und eine unzureichende Ölzufuhr an entfernten Enden verhindert wird.

2. Schmierstellen und Ölkreislaufstrukturen wissenschaftlich anordnen

Ölablasspunkte müssen präzise auf hochbelasteten Gleitflächen von Führungsschienen, Gleitkontaktflächen und beanspruchten Schwalbenschwanznutzonen platziert werden, um eine vorrangige Ölversorgung für kritische Reibungspositionen sicherzustellen. Die Konstruktion des Ölkreislaufs soll so weit wie möglich vereinfacht werden, mit weniger Biegungen und toten Ecken, um eine gleichmäßige Ölzufuhr über den gesamten Kreislauf sicherzustellen und intakte, kontinuierliche und spaltfreie Ölfilme auf den Führungsbahnen zu bilden.

3. Standardisieren Sie die Pumpeninstallation, um Kavitation und Saugmangel zu vermeiden

Schraubenspindelpumpen müssen in der Nähe von Öltanks montiert werden, um die Saugleitungen zu verkürzen. Ansaugleitungen müssen kurz, gerade und dick sein und nur minimale Ventile und Biegungen aufweisen, um den Ansaugwiderstand zu verringern und so Saugkraftmangel, Kavitation und Ölversorgungsschwankungen der Pumpe zu verhindern und so eine langfristig stabilisierte Ölförderung zu gewährleisten.

4. Überwachen Sie Öltemperatur und Öldruck dynamisch, um sich an veränderte Betriebsbedingungen anzupassen

Die Öltemperatur wirkt sich direkt auf die Viskosität des Schmiermittels und die Stärke des Ölfilms aus. Während der Betriebswartung müssen Öltemperatur und Pumpenarbeitsdruck in Echtzeit überwacht werden. Schmierintervalle und Ölversorgungsdauer müssen entsprechend den saisonalen Temperaturunterschieden und Bearbeitungsbelastungsschwankungen genau abgestimmt werden, um den Schmieranforderungen unter verschiedenen Arbeitsbedingungen gerecht zu werden.


III. Grundlegende technische Schwierigkeiten bei der Schmierung der Führungsbahnen von Schraubenpumpen

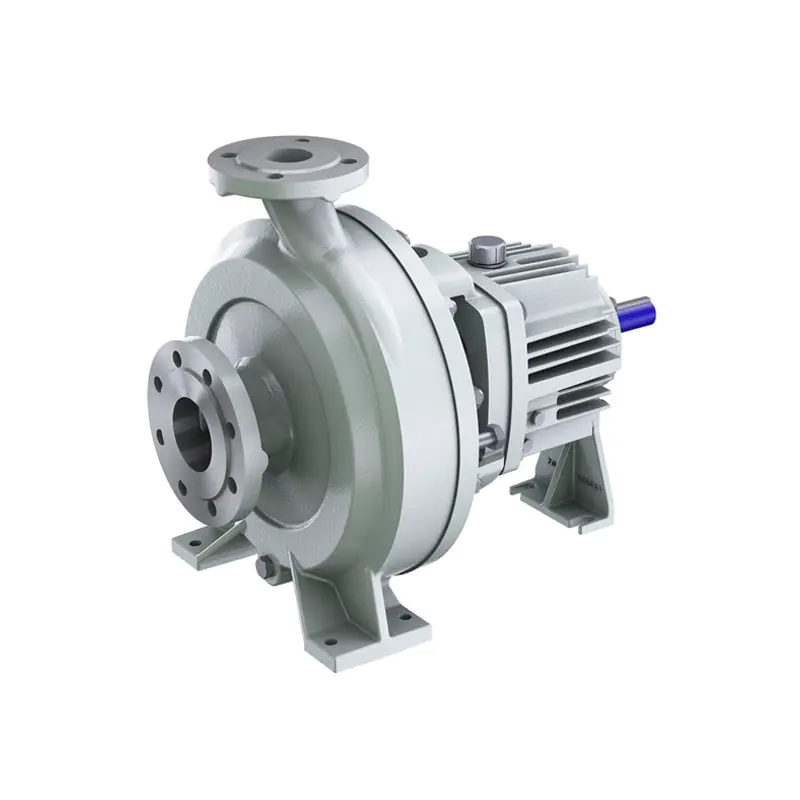
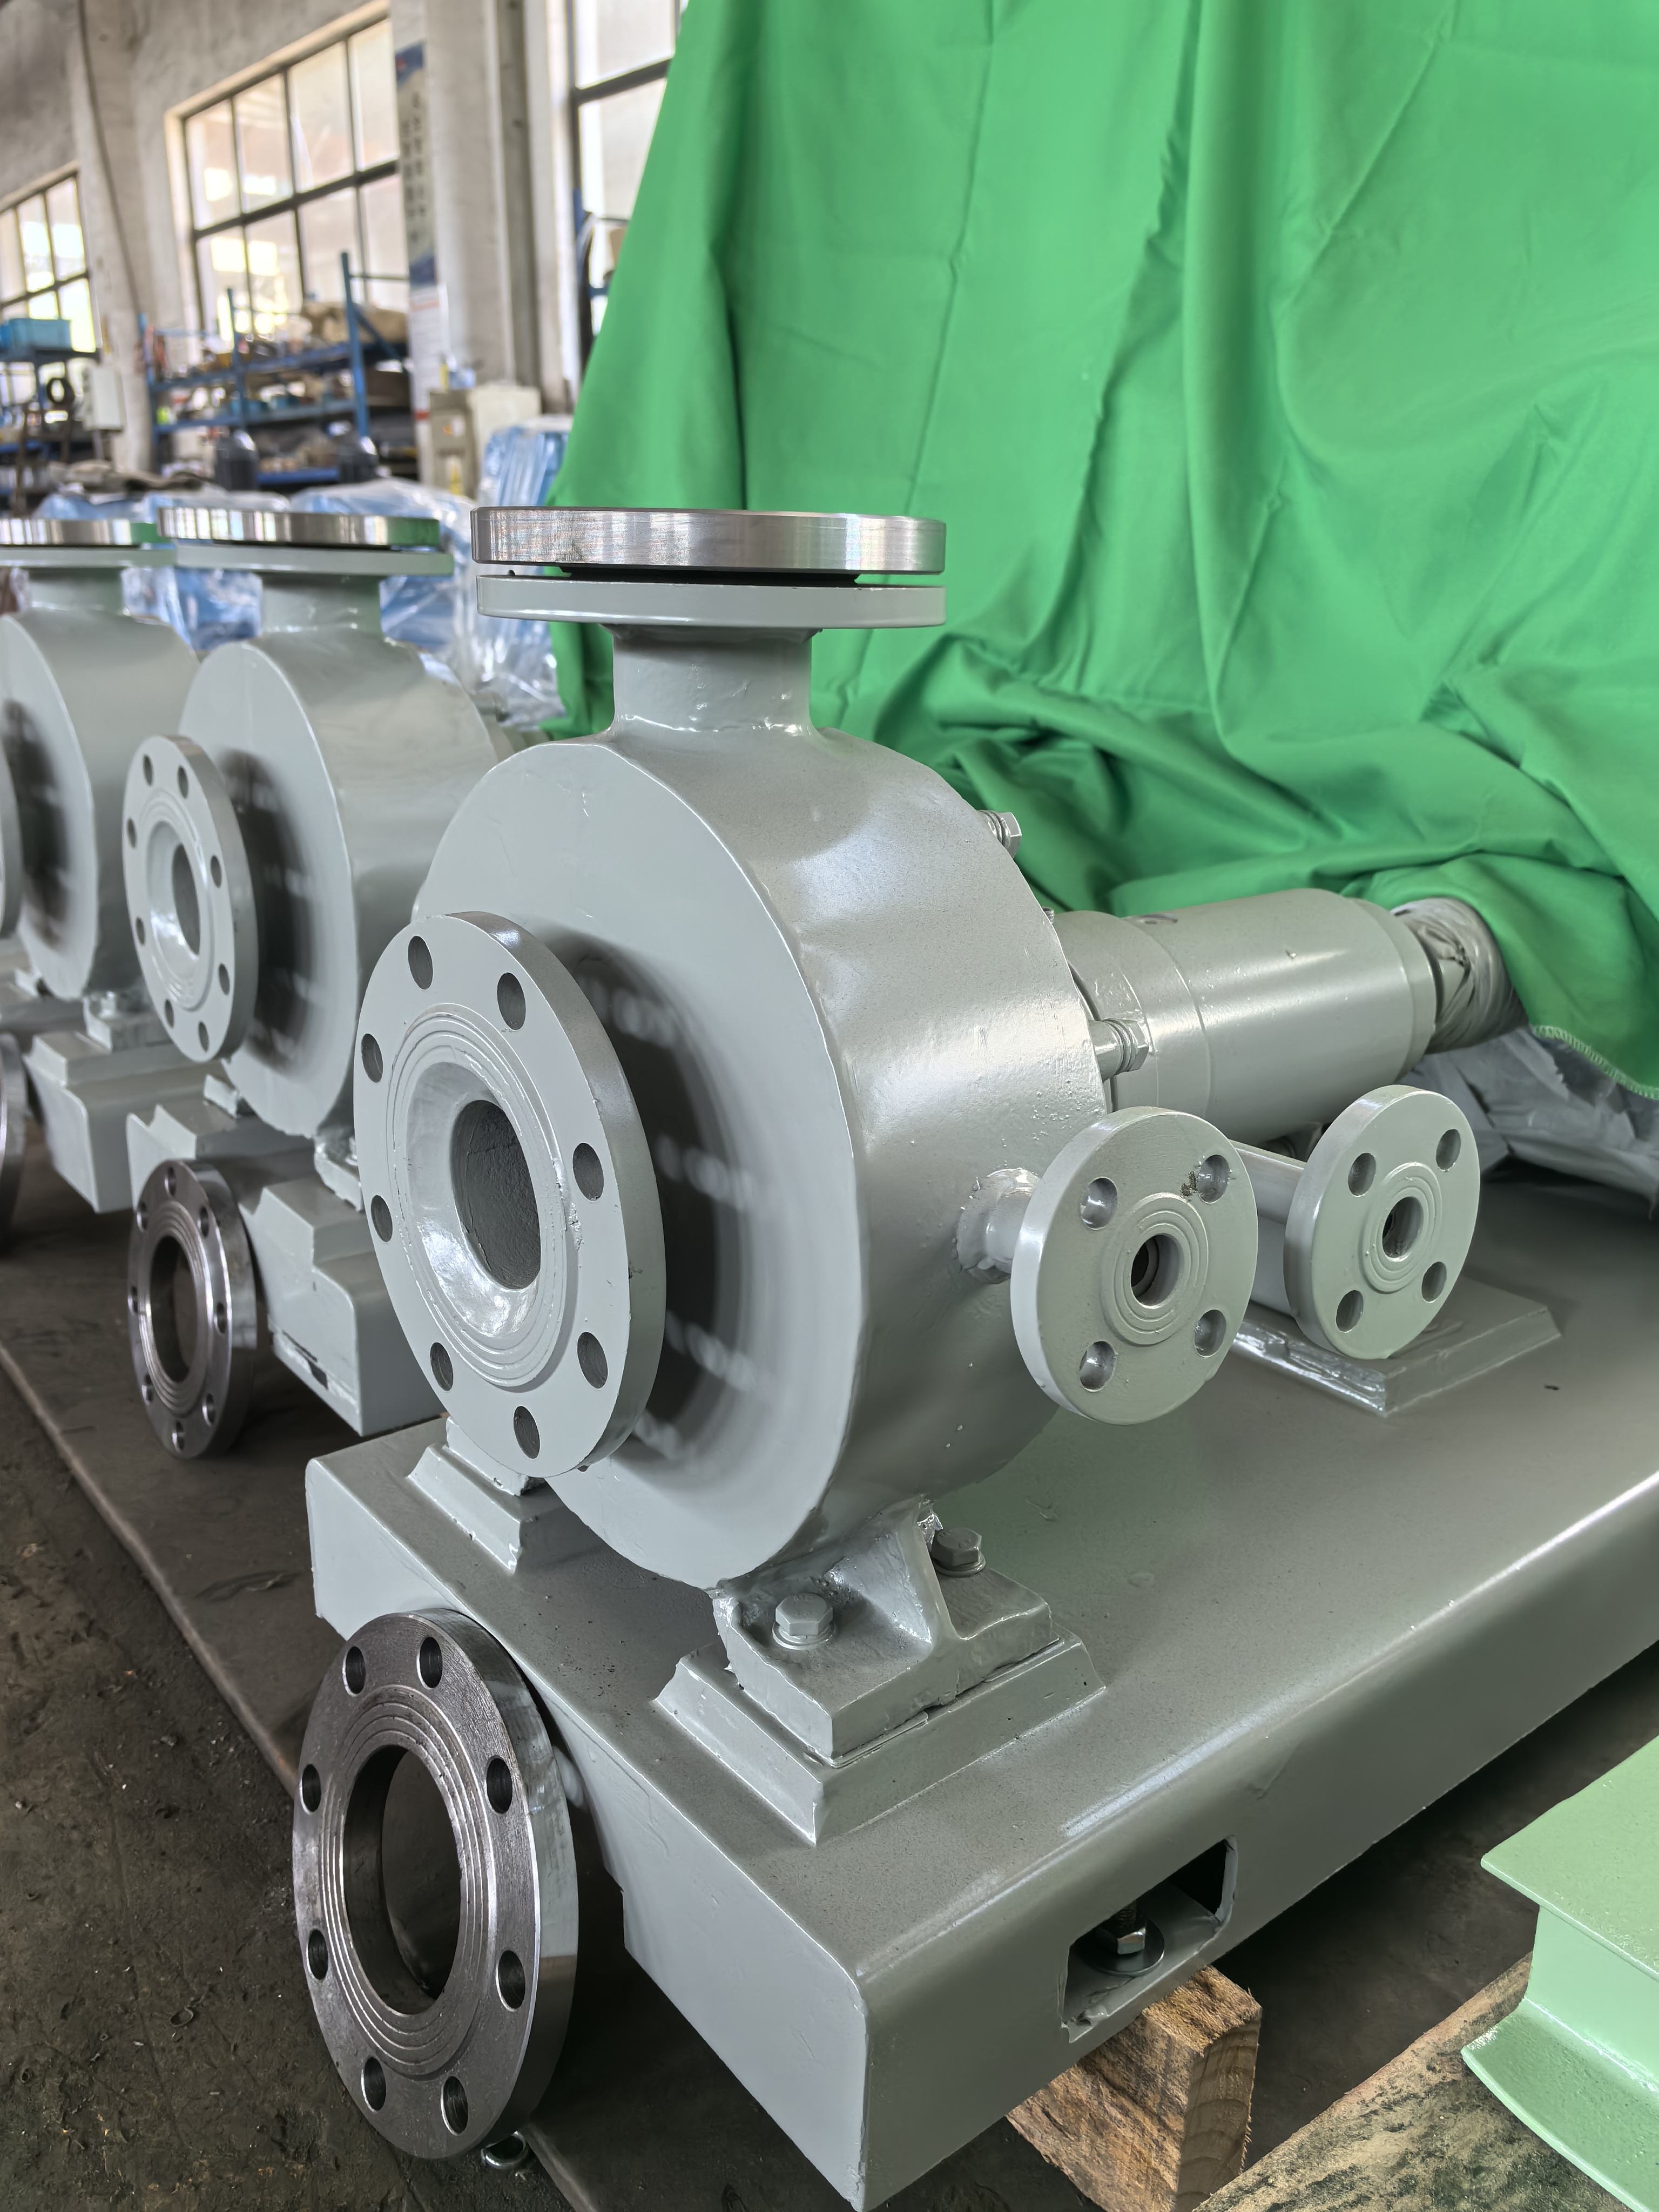
Screw Pumps

Angesichts der komplexen Betriebsbedingungen von Werkzeugmaschinen bestehen in der praktischen Schmierung von Führungsbahnen auf Spindelpumpenbasis weiterhin mehrere branchenübliche Schwierigkeiten. Diese tragen wesentlich zum Verschleiß der Führungsbahn und zur Verschlechterung der Genauigkeit bei:


1. Es ist schwierig, bei langen Führungsbahnen eine gleichmäßige Ölfilmdicke zu erreichen

In Ölkreisläufen über große Entfernungen ist ein Druckabfall üblich, der zu dicken Ölfilmen in der Nähe des Pumpenendes und dünnen Filmen an entfernten Führungsbahnabschnitten mit ungleichmäßiger Schmierung führt. Längerer Betrieb führt zu einem Überlaufen des Öls an nahen Enden und zu trockenem abrasivem Verschleiß an anderen Enden, wodurch die Parallelität der Führungen beeinträchtigt und die Positionierungsgenauigkeit der Werkzeugmaschine verringert wird. Die Inbetriebnahme und die Beseitigung der Grundursache stellen eine Herausforderung dar.

2. Eine durch intermittierende Start-Stopp-Funktion verursachte Gasblockierung löst einen sofortigen Trockenverschleiß aus

Nach einem intermittierenden Abschalten der Werkzeugmaschine fließt Schmiermittel aus den Rohrleitungen zurück und Luft dringt in die Ölkreisläufe ein. Das anschließende Anlaufen der Schraubenspindelpumpe führt zu einer Gasblockierung und einer Verzögerung der Ölversorgung, was zu einer vorübergehenden ölfreien Schmierung der Führungsbahnen führt. Kumulative Effekte führen zu Mikrokratzern und Riefen auf den Führungsoberflächen und beeinträchtigen die Ebenheit der Führungsbahn.

3. Vibrationen von Werkzeugmaschinen beeinträchtigen die Stabilität der Ölversorgung

Anhaltende Vibrationen durch Schneidvorgänge beeinträchtigen die Präzision des Rotoreingriffs von Schraubenpumpen und lockern Rohrleitungsverbindungen, was zu geringfügigen Schwankungen der Durchflussrate und des Drucks, einer verschlechterten Ölfilmstabilität und einem verstärkten unregelmäßigen Verschleiß der Führungsbahnen führt.

4. Unzureichende Anpassungsfähigkeit der Schmierung an saisonale Temperaturschwankungen

In Werkstätten mit nicht konstanter Temperatur werden Schmierstoffe im Winter zähflüssig, was die Pumpenlast erhöht und die Ölförderung verzögert; Im Sommer werden die Schmierstoffe dünnflüssiger, die Tragfähigkeit des Ölfilms verringert sich, und bei der Schwerzerspanung kann es zum Abreißen des Ölfilms kommen. Schraubenpumpensysteme mit festen Parametern können sich nicht selbst an saisonale Viskositätsschwankungen anpassen.

5. Verdeckter Pumpenverschleiß führt indirekt zu einem Verlust der Führungsgenauigkeit

Bei längerem Betrieb verschleißen die Rotoren und Buchsen der Schraubenpumpe allmählich, was zu internen Leckagen sowie einer Verschlechterung des Drucks und der Durchflussrate führt. Solche Störungen sind weitgehend verdeckt und werden vom Betriebs- und Wartungspersonal kaum erkannt. Zu den Folgen gehören unzureichende Schmierung der Führungsbahn, beschleunigter Verschleiß und außerhalb der Toleranz bearbeitete Werkstücke.


IV. Praktische Optimierungslösungen für Schraubenpumpen-Führungsbahnschmiersysteme


Mit Blick auf die oben genannten Hauptschwierigkeiten und unter Berücksichtigung der unterschiedlichen Betriebsbedingungen für Schrupp- und Präzisionsbearbeitungsmaschinen werden die umsetzbaren Optimierungsmaßnahmen wie folgt zusammengefasst:


  •  Wählen Sie für Werkzeugmaschinen mit langem Hub Geräte mit reservierten Durchflussraten- und Druckspielräumen und berechnen Sie den Druckabfall in der Rohrleitung genau, um eine gleichmäßige Ölversorgung über die gesamte Spannweite der Führungsbahn zu gewährleisten.
  •  Installieren Sie Auslassventile an den höchsten Punkten der Ölkreisläufe zur planmäßigen Luftspülung, um Gasblockaden und Ölversorgungsverzögerungen beim An- und Abschalten vollständig zu beheben.
  •  Rüsten Sie hochpräzise Filterbaugruppen auf und verstärken Sie die Systemabdichtung, um Eisenspäne, Staub und andere Verunreinigungen zu blockieren und ein Verstopfen des Ölkreislaufs sowie eine Verschlechterung des Schmiermittels zu verhindern.
  •  Passen Sie die Schmierzyklen und die Ölversorgungsdauer dynamisch an die Temperaturunterschiede zwischen Winter und Sommer und die Bearbeitungsbedingungen an, um Schwankungen der Schmierstoffviskosität Rechnung zu tragen.
  •  Wählen Sie differenzierte Schmierstoffe für Werkzeugmaschinen zur Grobzerspanung und Präzisionsbearbeitung aus: Priorisieren Sie die Stoßdämpfungsleistung bei extremen Drücken für Grobzerspanungsszenarien und die Leistung bei geringem Temperaturanstieg und Kriechschutz für Präzisionsbearbeitungsszenarien.
  •  Testen Sie regelmäßig den Druck, die Durchflussrate und den internen Leckagestatus der Schraubenpumpe, um Alterungsfehler der Pumpe im Voraus vorherzusagen und verdeckten Verschleiß der Führungsbahnen zu vermeiden.
  •  Optimieren Sie stoßdämpfende Befestigungsstrukturen für Rohrleitungen, um die Auswirkungen von Maschinenvibrationen auf Ölversorgungssysteme zu mildern und stabile Ölfilme sicherzustellen.


V. Fazit


Bei der Schmierung von Werkzeugmaschinenführungen gibt es Schwachstellen wie Lastschwankungen, Kriechneigung, das Risiko einer Verunreinigung durch Schmiermittelemulgierung und eine schwierige Kontrolle des Temperaturanstiegs. Mit Druckstabilisierung, geringer Pulsation und präziser Mengenförderung eignen sich Schraubenspindelpumpen zur Zentralschmierung von Werkzeugmaschinen und bewältigen Herausforderungen wie ungleichmäßige Ölversorgung über lange Führungsbahnen, Gasblockierung und vibrationsbedingten Verschleiß. Teffiko liefert maßgeschneiderte Lösungen zur Schraubenpumpenschmierung. Für eine Beratung besuchen Sie bitte [www.teffiko.com]oder E-Mail:sales@teffiko.com.


Ähnliche Neuigkeiten
Hinterlassen Sie mir eine Nachricht
  • BACK TO ATHENA GROUP
  • X
    Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu. Datenschutzrichtlinie
    AblehnenAkzeptieren